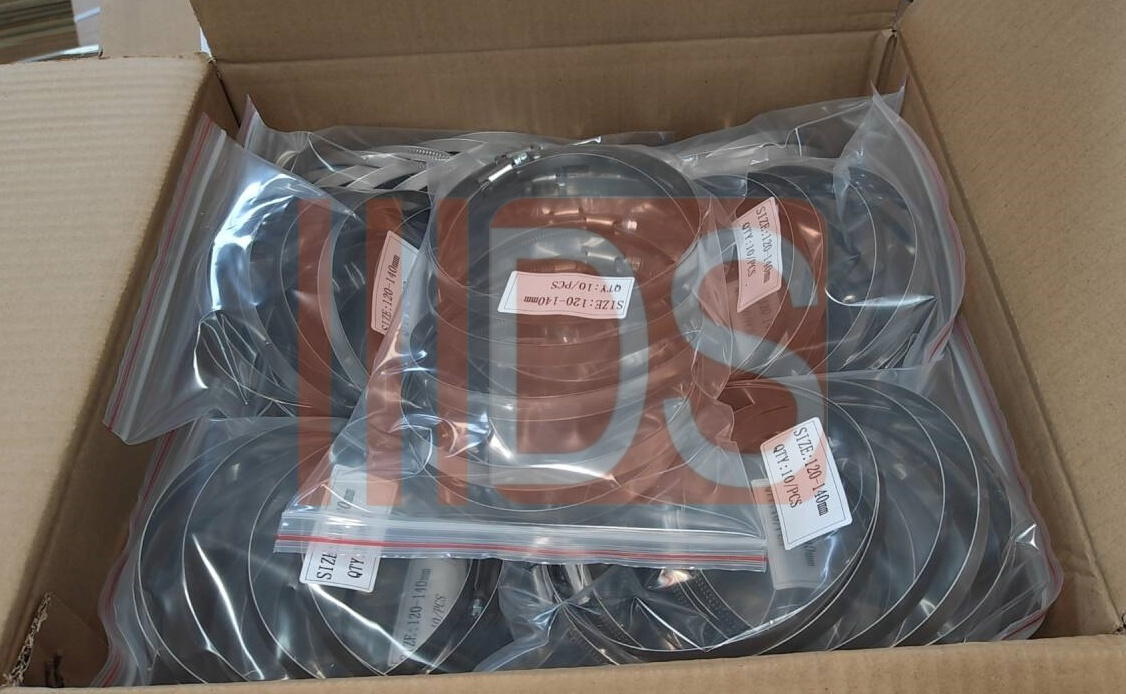
Метал DINSENзаймається обробкою металу та виробами з нержавіючої сталі. Вона володіє різними процесами обробки металу та досягла вражаючих результатів у дослідженнях, розробках та виробництві кріпильних виробів з нержавіючої сталі, хомутів, з'єднань, муфт, труб та фітингів тощо. Вона пропонує на ринку високоякісну та різноманітну металеву продукцію та завоювала добру репутацію в галузі завдяки високій якості продукції та вишуканій майстерності.
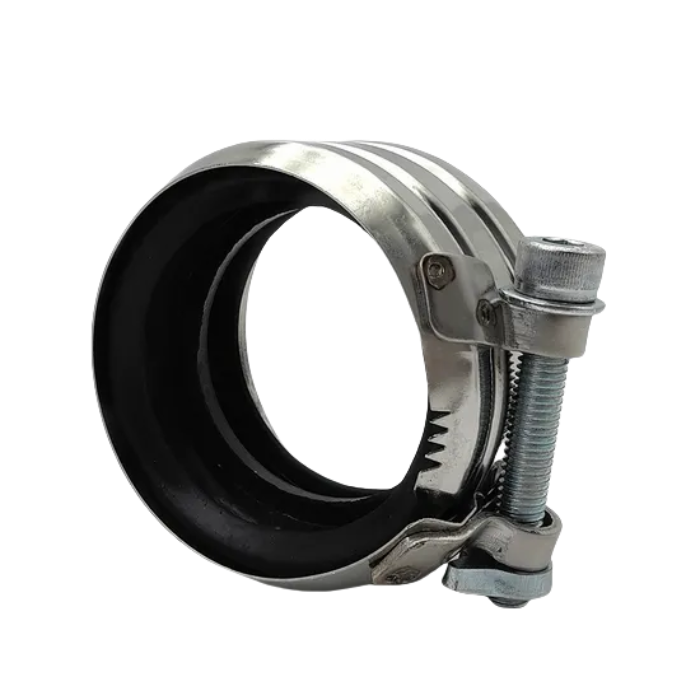
Обробка металу на прикладі затискачів
1. Сировина
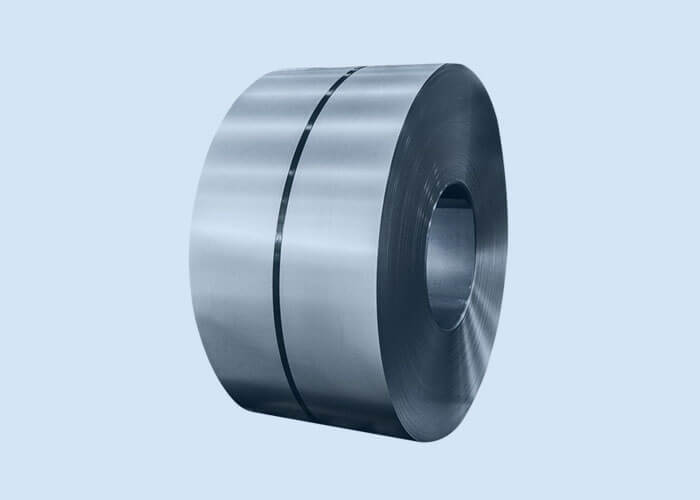
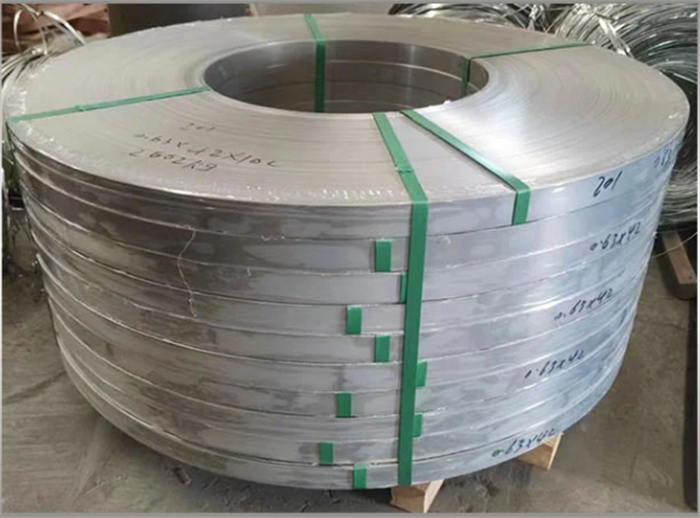
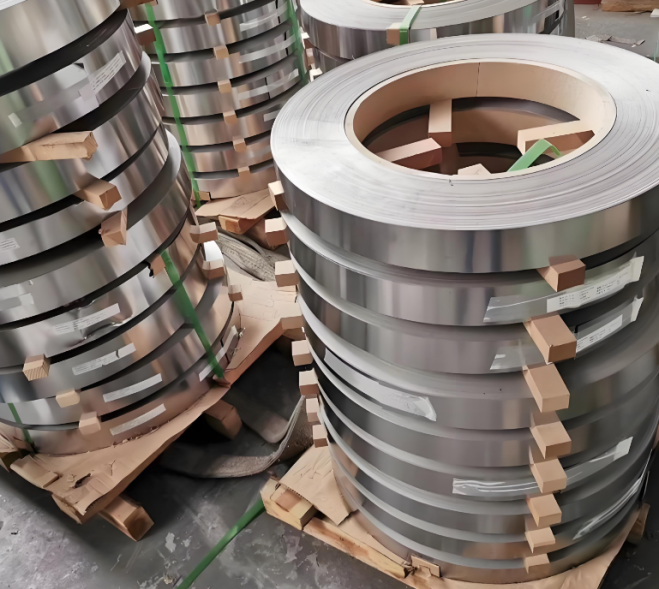
Вибір сировини: поширеними матеріалами є нержавіюча сталь (наприклад, 304, 316), вуглецева сталь (Q235) або оцинкована сталева смуга, яку можна вибрати відповідно до вимог до корозійної стійкості, міцності та вартості.
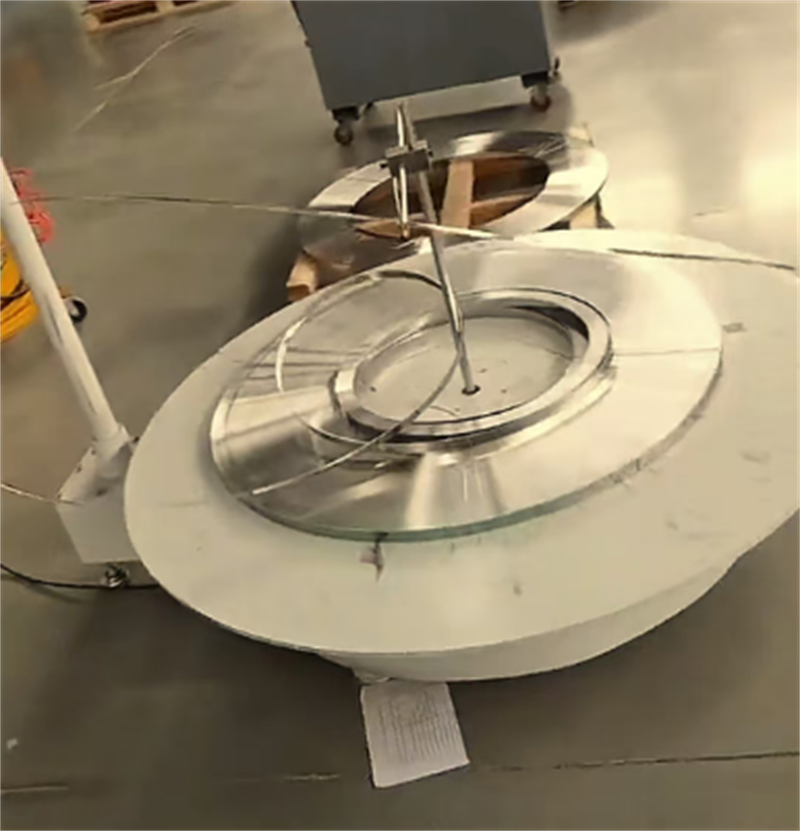
Різання сталевої смуги: Велика сталева смуга розрізається на необхідну ширину (наприклад, 10 мм, 12 мм) за допомогою різального верстату для забезпечення точності розмірів та площинності кромок.
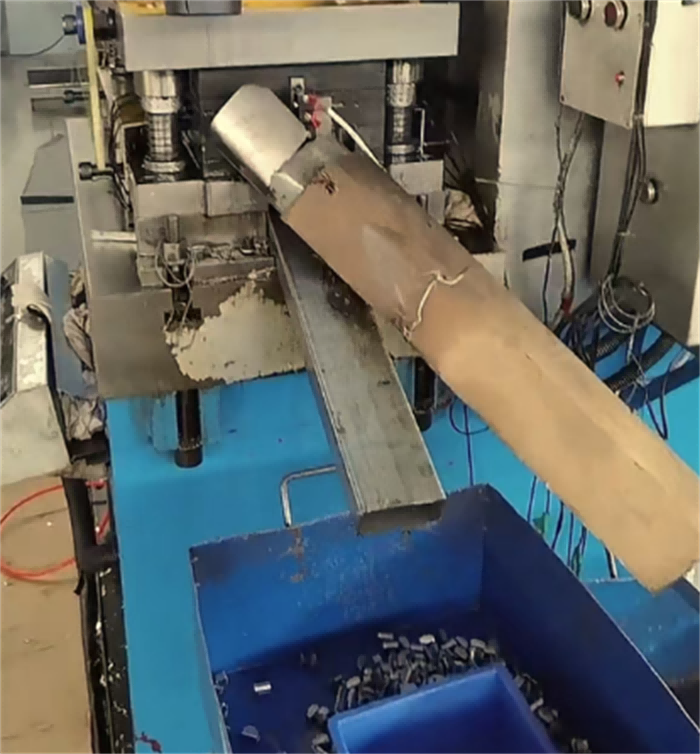
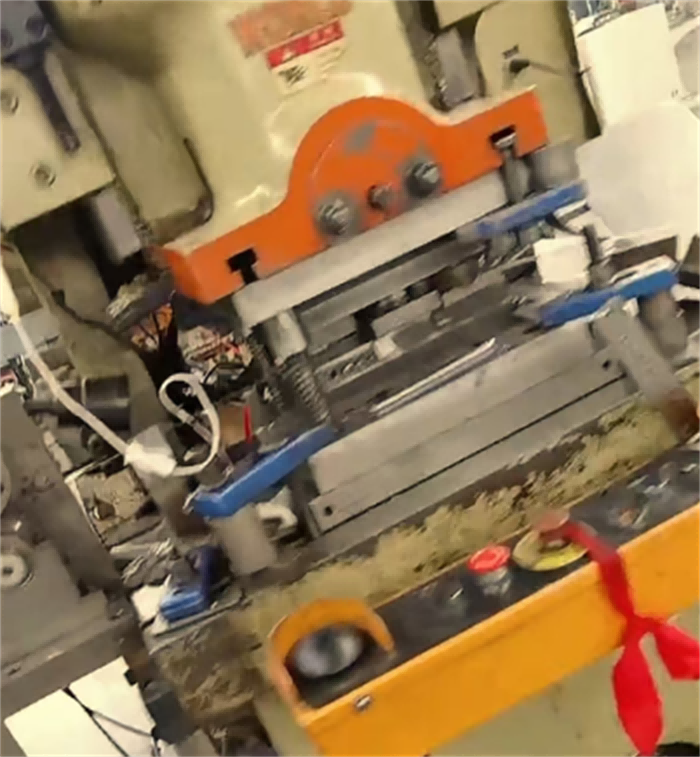
2. Штампування
Конструкція штампувального штампа: спроектуйте штамп відповідно до типу затискача горла (наприклад, черв'ячного типу, болтового типу), щоб пробити корпус затискача горла (сталевий ремінь), фіксуюче вухо, різьбовий отвір та інші конструкції.
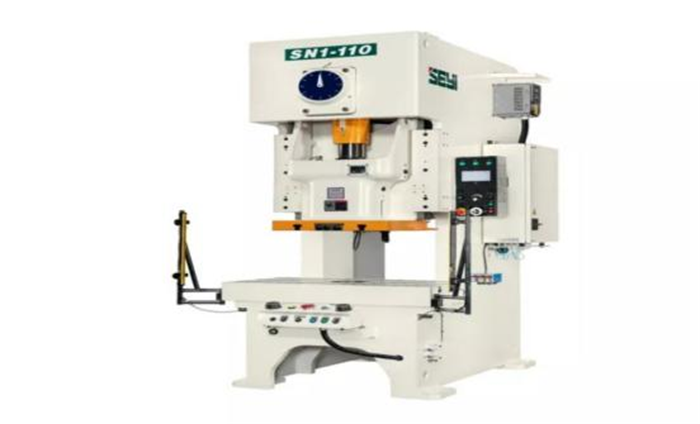
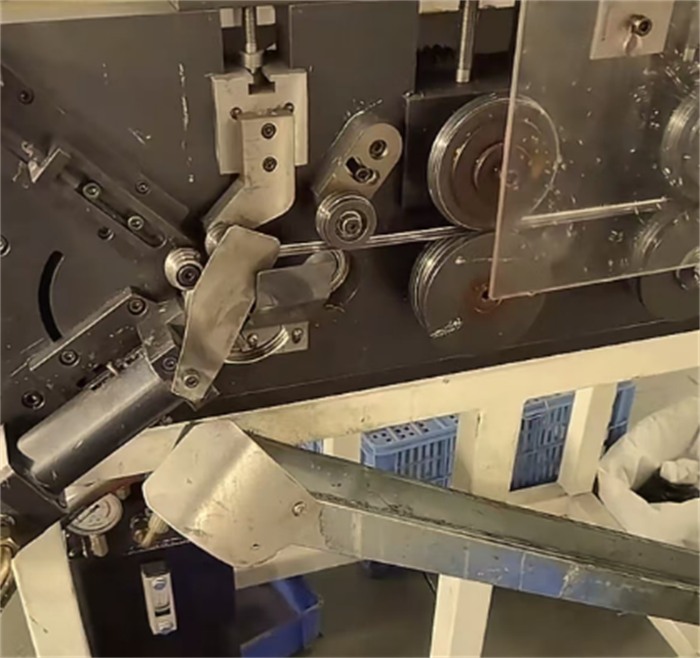
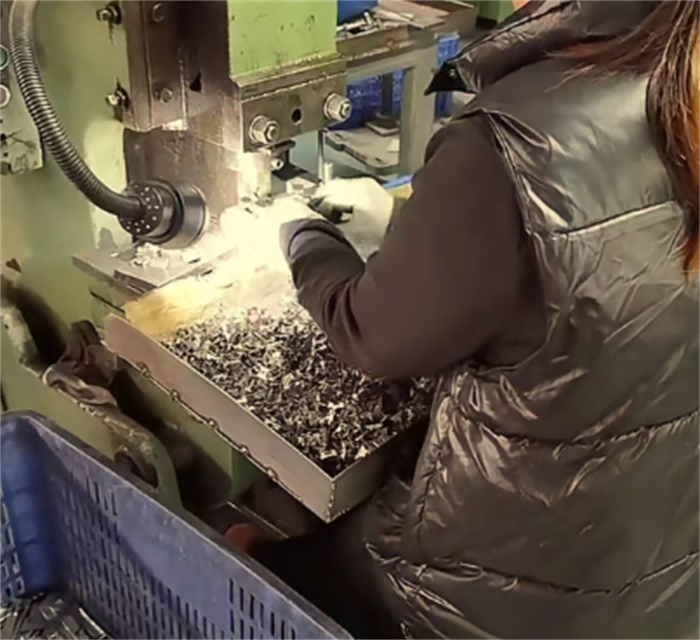
Штампування сталевого ременя: Використовуйте штампувальний прес і матрицю безперервної дії, щоб штампувати сталевий ремінь у кільцеву форму із зубчастими візерунками (для посилення тертя) та обробити механізм блокування (наприклад, канавки черв'ячної передачі або отвори для болтів).
3. Зварювання
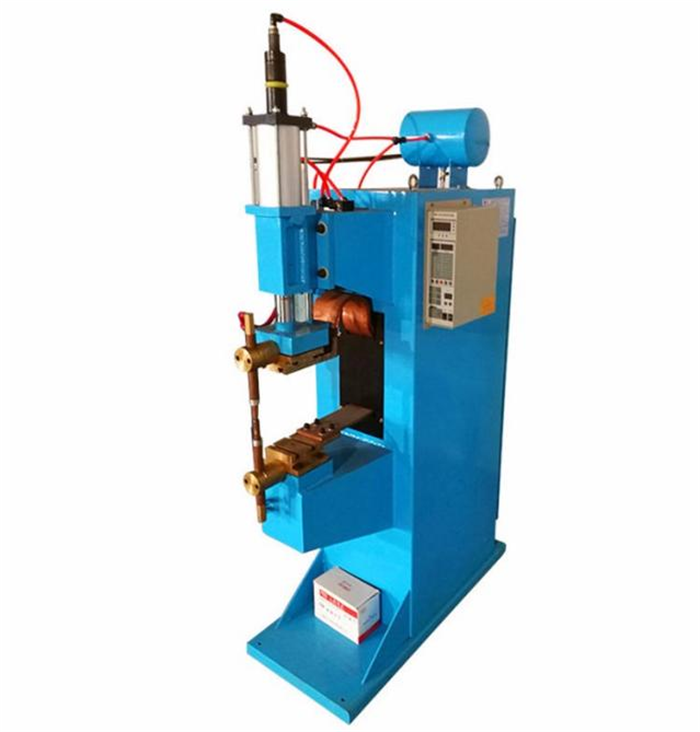
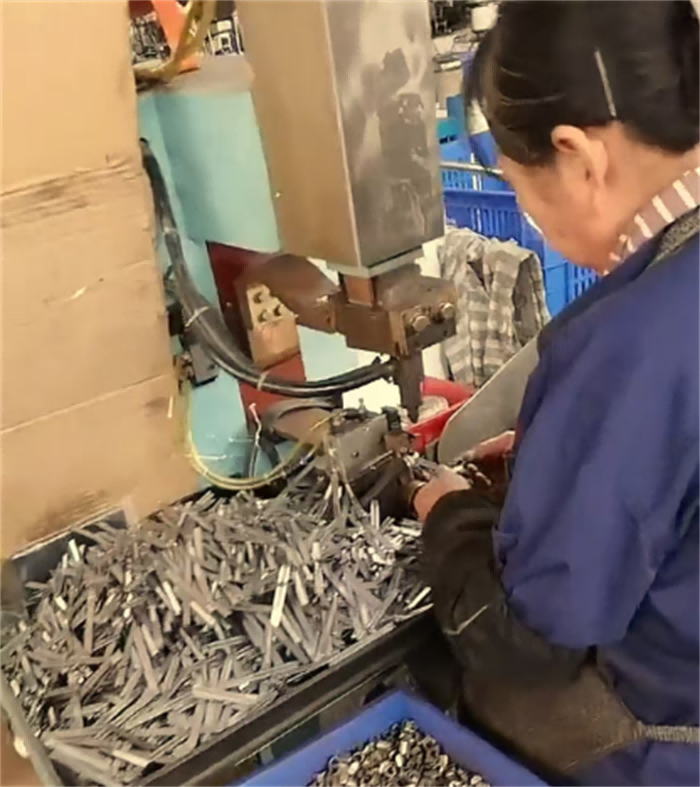
Точкове зварювання/лазерне зварювання: фіксуючий механізм (наприклад, гніздо черв'яка, основа болта) приварюється та кріпиться до сталевої стрічки для забезпечення міцності та відсутності задирок у зварному шві.
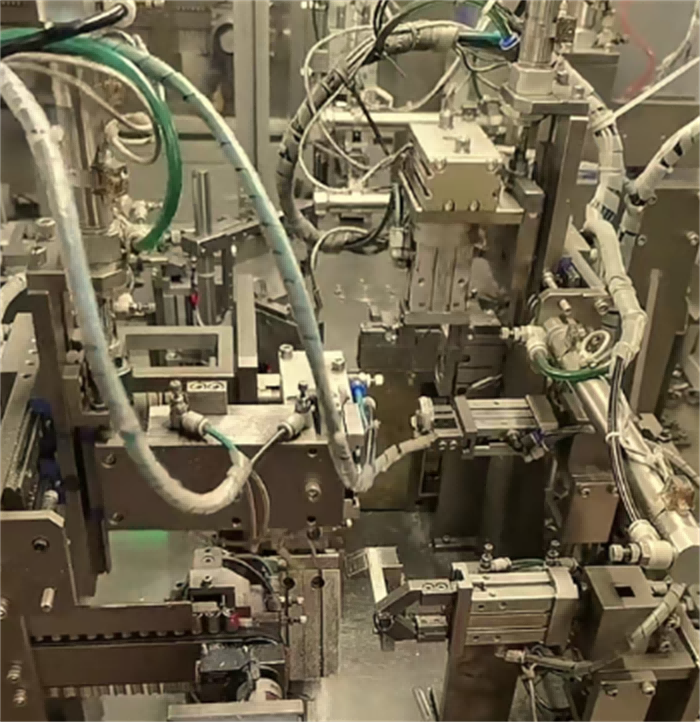
Автоматизоване зварювання: високоточні горлові затискачі зварюються роботизованим лазером для підвищення ефективності та стабільності.
4. Обробка поверхні
Гальваніка/напилення: Матеріали з вуглецевої сталі потребують обробки для запобігання іржі, наприклад, цинкуванням (білий цинк, кольоровий цинк), нікелюванням або напиленням епоксидної смоли.
Пасиваційна обробка: Хомути для шлангів з нержавіючої сталі пасивуються шляхом травлення для підвищення стійкості до корозії.
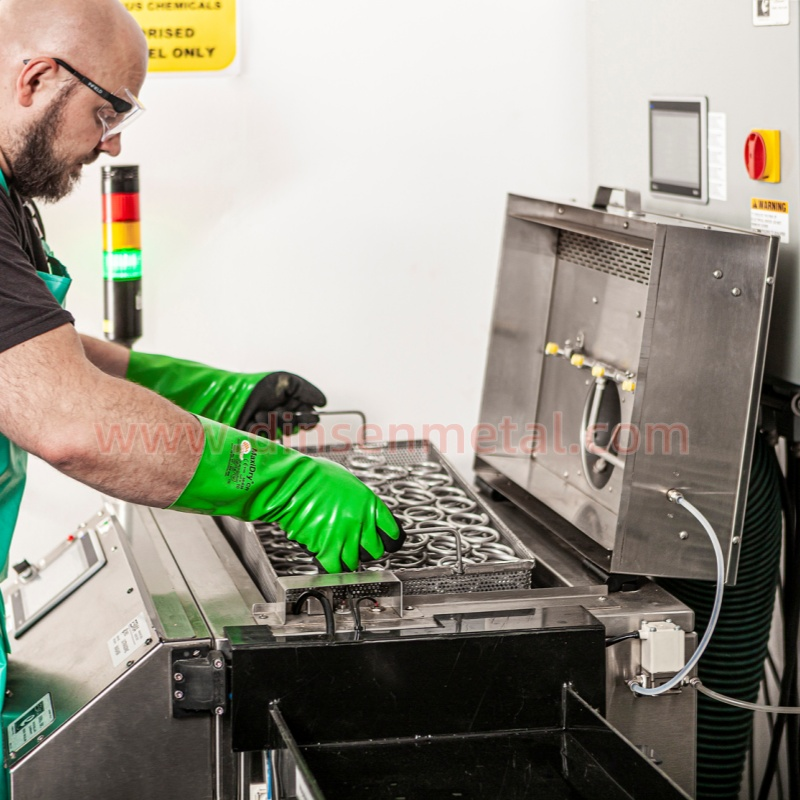
Пасиваційна обробка
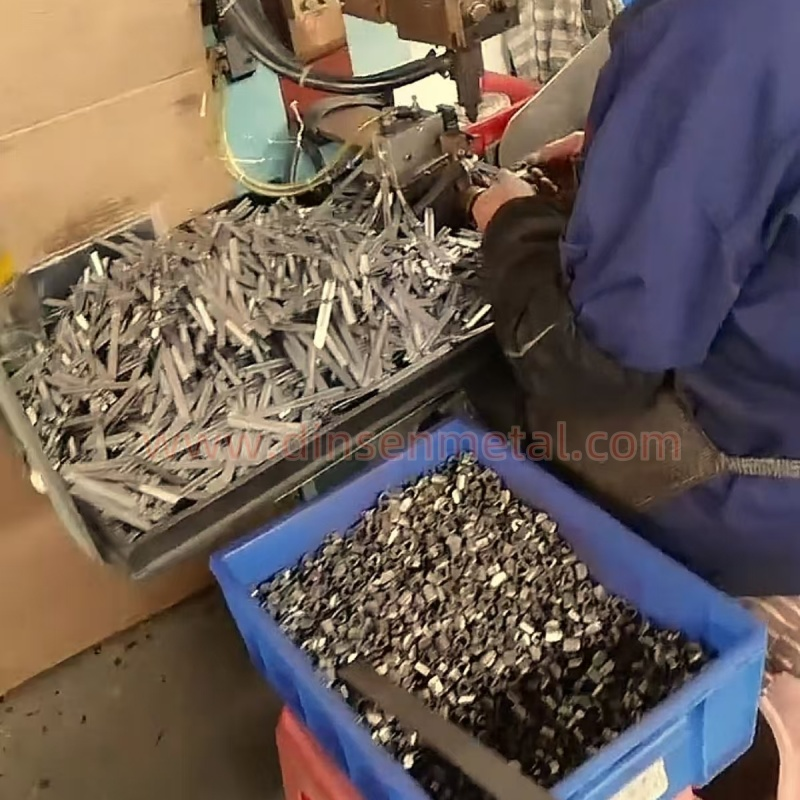
5. Збірка та блокування
Черв'ячний затискач горловини: встановіть черв'ячну передачу, закріпіть черв'ячне гніздо за допомогою заклепок або зварювання для забезпечення плавного обертання.
Болтовий затискач для горла: просвердліть та наріжте різьбу на обох кінцях сталевого ременя, встановіть болти та гайки, а також відкалібруйте точність збігу різьби.
6. Перевірка якості
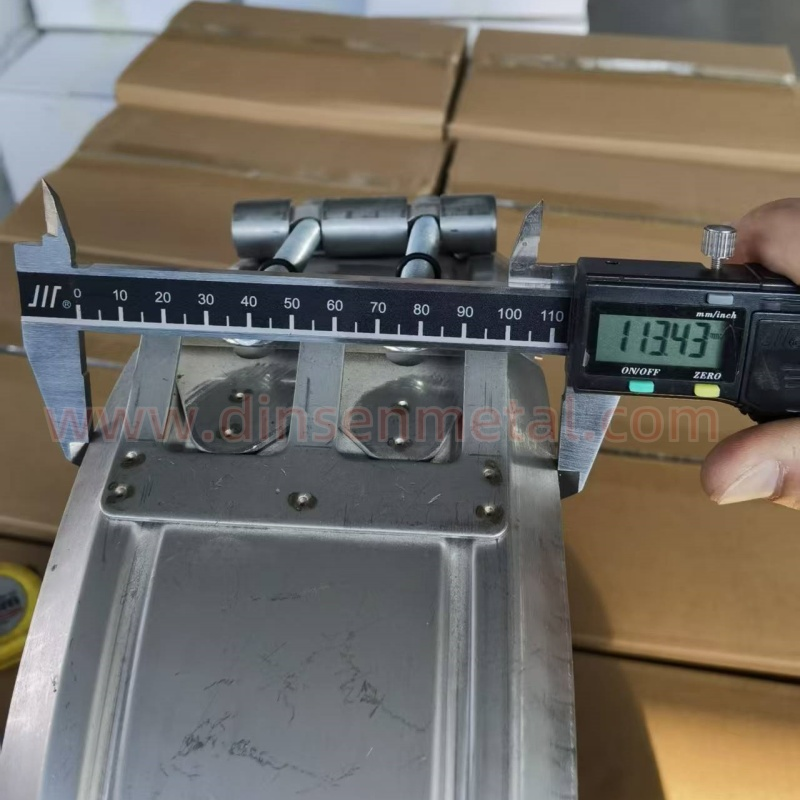
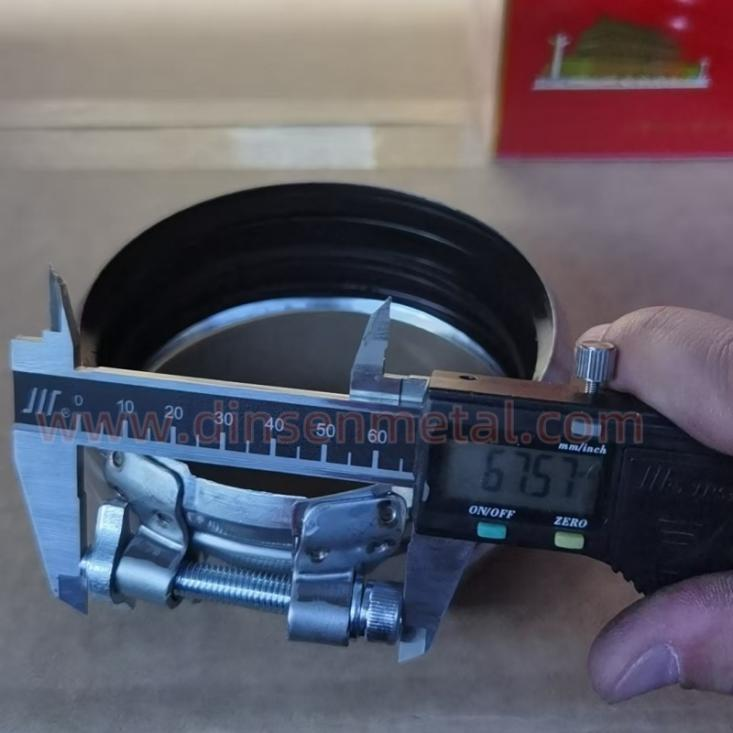
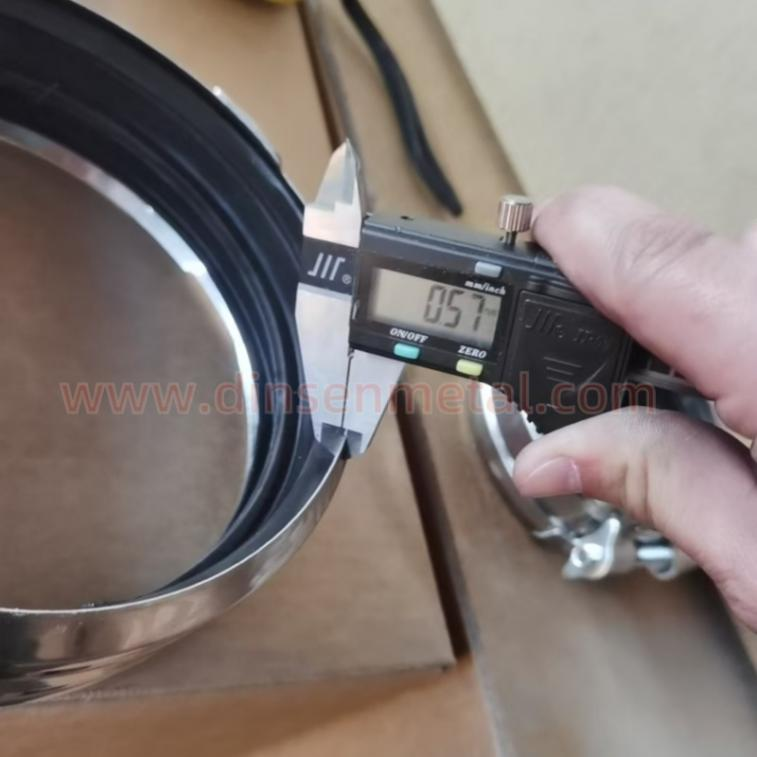
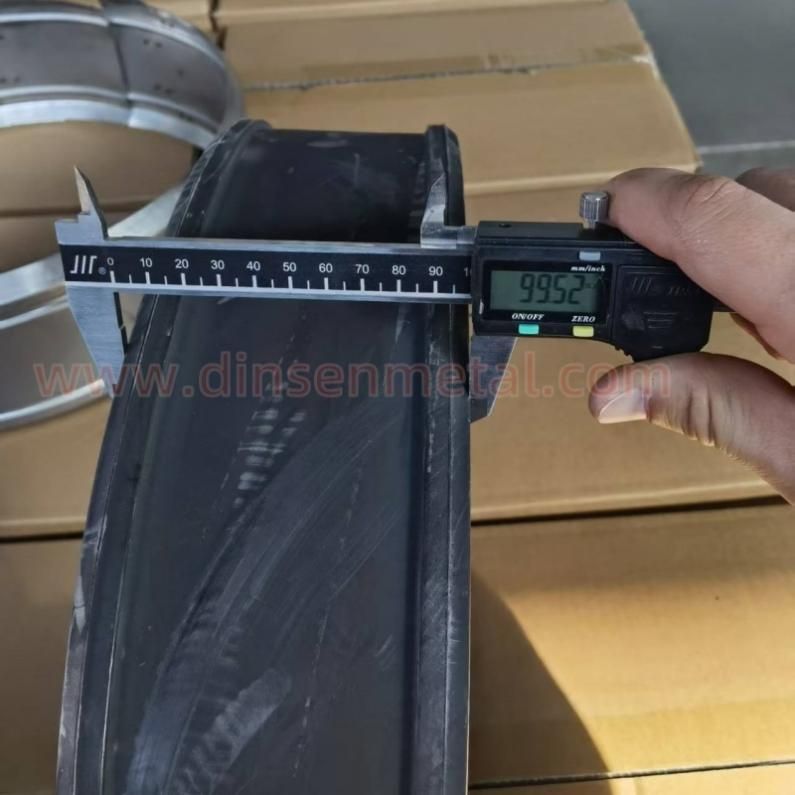
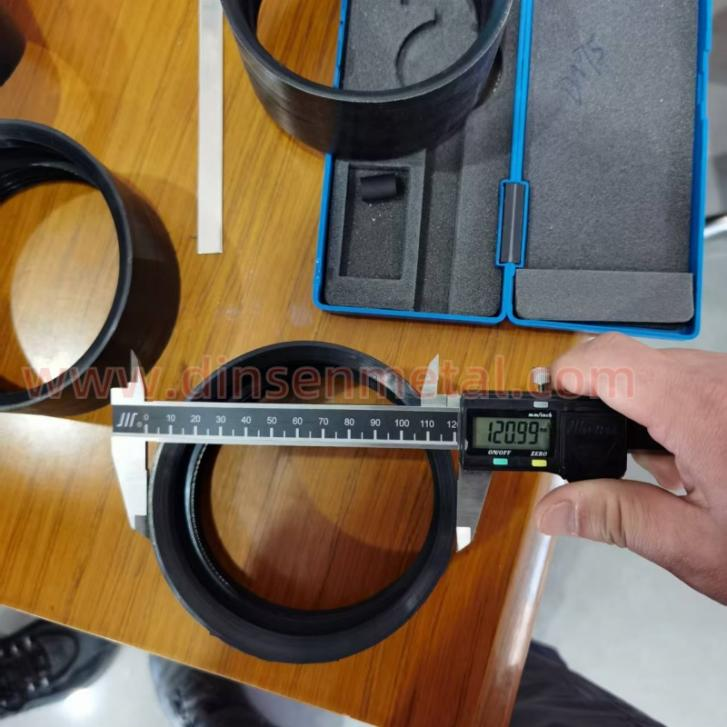
Визначення розмірів: Використовуйте штангенциркулі та проектори для вимірювання внутрішнього діаметра горлового затискача, товщини сталевого ременя та положення фіксуючого механізму.
Випробування на міцність: Використовуйте машину для випробування на розтяг, щоб перевірити силу затискання горлового затискача (наприклад, міцність на розтяг ≥500 МПа) та довговічність механізму блокування.
Випробування на стійкість до корозії: випробування в сольовому тумані (наприклад, 48-96 годин) для перевірки покриття або ефекту пасивації
7. Упаковка
Картонна упаковка або герметичний пластиковий пакет для запобігання іржі під час транспортування та зберігання.
Класифікація та ідентифікація: Упакуйте за специфікацією та матеріалом, а також позначте модель, партію та дату виробництва.